 English
 Español
 Français
 简体中文
ADRESSE: No.85 Jiuyuan Road, Economic Development Zone, Gaoyou city ,Yangzhou city ,225600 Jiangsu Province, China.
Mercedes-Benzc-Class (W203) (2000/05 - 2007/08) Mercedes-Benzc-Class Coupé (CL203) (2001/03 - ...
Voir les détailsContent
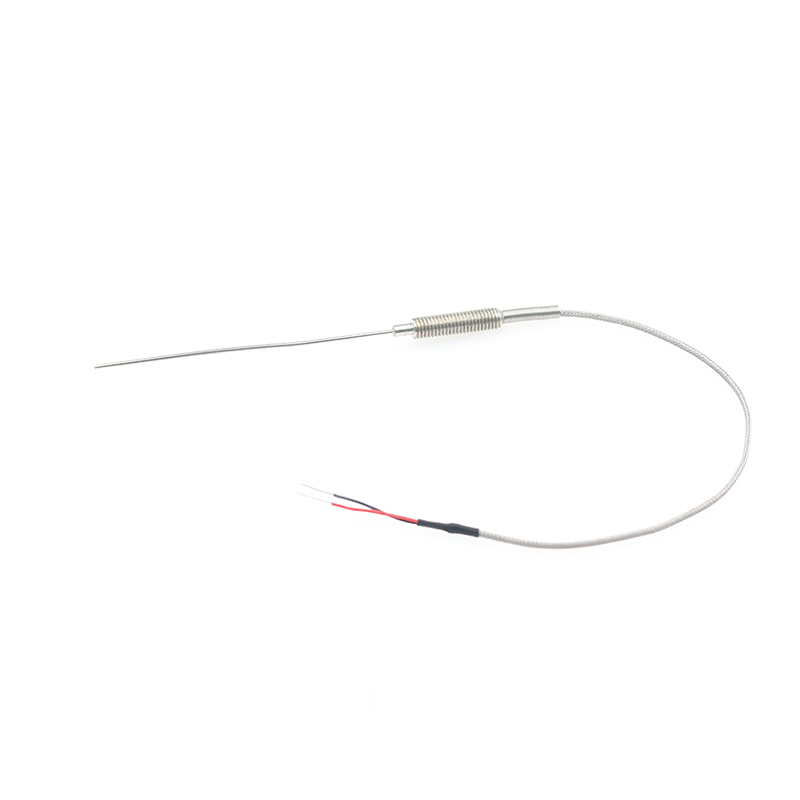
A le thermocouple fonctionne parce que deux métaux différents joints en un point génèrent une petite tension lorsque ce point est chauffé ou refroidi. La tension n’est pas une source d’énergie avec laquelle vous pouvez faire fonctionner un moteur ; il s'agit d'un signal, souvent de quelques millivolts seulement, qu'un émetteur ou un contrôleur convertit en une lecture de température. Cela fait des thermocouples le choix par défaut pour la température des gaz d'échappement, la surveillance des fours, le traitement thermique et de nombreux processus industriels où une réponse rapide et des limites de température élevées comptent plus que la précision absolue.
Les conséquences pratiques découlent de ce seul principe : la jonction doit être isolée de la terre, la deuxième jonction, appelée soudure froide, doit être connue et les fils doivent correspondre au type du thermocouple. Ci-dessous, nous passons en revue la physique, le matériel, les types courants, la compensation de soudure froide et les erreurs de sélection qui provoquent la plupart des pannes sur le terrain.
Lorsque deux métaux différents, tels que les alliages nickel-chrome et nickel-silicium dans un thermocouple de type K, sont joints à une extrémité, une différence de température entre cette extrémité de mesure et l'autre extrémité produit une force électromotrice. C'est l'effet Seebeck. Pour une paire de type K, le résultat est à peu près 41 microvolts par degré Celsius de différence de température. Ce chiffre semble minime, et il l’est. L'émetteur a donc besoin d'une impédance d'entrée élevée et d'une bonne réjection du bruit, car le signal est facilement submergé par les interférences électriques.
La tension n’est pas non plus parfaitement linéaire avec la température. Sur une plage étroite, une approximation linéaire peut suffire. Sur une large plage, le contrôleur doit utiliser une table de référence standard ou un ajustement polynomial. L'extrémité froide du circuit, généralement aux bornes du transmetteur, fait partie de la mesure, que vous le vouliez ou non. Si la température du terminal change, la lecture change avec elle.
La soudure chaude est le point qui touche le processus. Il est souvent soudé en un petit cordon et placé à l'intérieur d'une gaine de protection. La soudure froide est le point où les fils du thermocouple rencontrent le circuit en cuivre de l'instrument. Un thermocouple ne mesure pas uniquement la température absolue au niveau de la soudure chaude ; il mesure la différence entre les deux jonctions. C'est pourquoi un thermocouple connecté à un compteur sans compensation de soudure froide aura une lecture incorrecte chaque fois que la température de la pièce ou de l'armoire change.
L'instrument mesure une différence de tension. Il ne connaît pas la température de soudure froide à moins de connaître également la température de soudure froide. Les transmetteurs modernes mesurent la température aux bornes avec une thermistance ou un capteur intégré, convertissent cette température en une valeur équivalente en millivolts, l'ajoutent à la tension mesurée, puis linéarisent le résultat. Si vous faites passer un fil de cuivre ordinaire du thermocouple à l'instrument, vous créez une nouvelle jonction au point de connexion et perdez la compensation pour laquelle le système a été conçu.
Un thermocouple fonctionnel est constitué de plus de deux fils torsadés ensemble. Chaque partie de l'assemblage affecte le temps de réponse, la limite de température et la durée de vie. Les principaux composants sont les thermoéléments, la jonction de mesure, l'isolation, la gaine de protection et le connecteur ou transmetteur.
La mise à la terre est une source fréquente de problèmes. Une jonction mise à la terre offre un excellent contact thermique, mais si la gaine touche une surface électriquement sous tension, le circuit de mesure peut capter du bruit ou même endommager l'entrée. Une jonction sans mise à la terre coûte un peu en termes de vitesse de réponse, mais permet souvent d'économiser des heures de dépannage.
La compensation de soudure froide semble mathématique, mais la mise en œuvre sur le terrain est simple. L'objectif est de faire croire à l'instrument que la soudure froide est toujours à 0°C, même si les terminaux se trouvent en réalité dans une armoire chaude ou une enceinte extérieure froide.
Un bain de glace est la référence classique en laboratoire pour 0°C, mais il est peu pratique pour la plupart des plantes. La compensation électronique est désormais la norme. La seule règle qui ne change jamais est que les rallonges et les borniers doivent correspondre au type de thermocouple. Le fil de cuivre ne peut pas transporter un signal de thermocouple sans créer une nouvelle jonction non compensée.
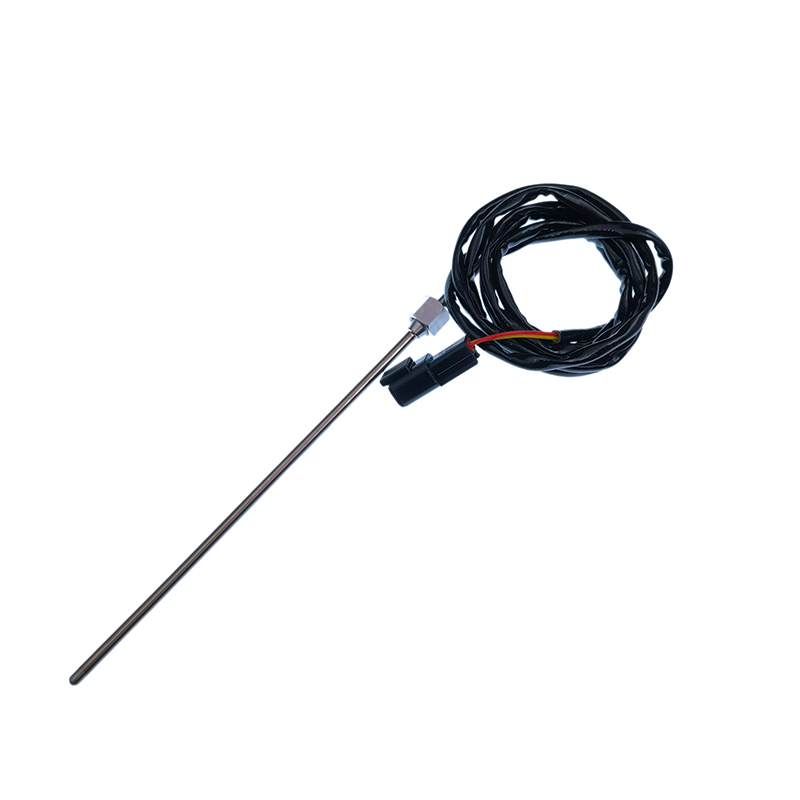 Capteurs EGT à thermocouple automobile pour la température des gaz d'échappement Choisissez des capteurs EGT à thermocouple K, N ou E avec gaines à isolation minérale, sondes blindées et références pour Mack, Scania, Cummins, John Deere, Volvo et HINO. Voir le produit →
La plupart des problèmes de thermocouple ne sont pas causés par le capteur lui-même. Ils proviennent d’un mauvais câblage, d’une mauvaise installation ou d’une compensation manquante. Le tableau ci-dessous associe les plaintes sur le terrain les plus fréquentes à des solutions pratiques.
| Problème | Que faire |
|---|---|
| Mauvais type de thermocouple sélectionné | Faites correspondre l'émetteur, la rallonge et le capteur au même type et au même code couleur. |
| Polarité inversée | Vérifiez les marquages des bornes et le code couleur du fil du thermocouple avant de serrer. |
| Jonction mise à la terre avec une boucle de terre | Utilisez une jonction non mise à la terre ou une entrée isolée pour rompre la boucle. |
| Jonction froide non compensée | Remplacez le câblage direct en cuivre par un transmetteur doté d'une compensation de soudure froide. |
| Décalibrage dû aux vibrations ou à la contamination | Remplacez le capteur et choisissez un matériau de gaine qui survit à l'atmosphère. |
Une vérification rapide avec une source de température connue révèle souvent si l'erreur provient du capteur, du câblage ou de la configuration du transmetteur.
Commencez par la température du processus, pas par le type de thermocouple. Ajoutez ensuite l'atmosphère, la précision requise, le temps de réponse et la protection mécanique. Un capteur de type K dans une gaine en acier inoxydable peut être parfait pour un conduit de fumées, mais il peut rapidement tomber en panne en atmosphère réductrice ou au contact de certains métaux en fusion.
Pour les pièces de rechange, les assemblages personnalisés ou la révision d'une installation existante, le article sur le capteur thermocouple EGT et l'entreprise fond de fabrication fournissent un contexte utile pour les applications automobiles et industrielles.
Un thermocouple est un appareil simple avec une chaîne de mesure exigeante. Deux métaux différents créent une tension, mais cette tension ne devient une lecture de température fiable que lorsque la soudure froide est compensée, que les fils correspondent au type et que la gaine s'adapte au processus. Si vous gardez ces trois conditions à l'esprit, la plupart des installations de thermocouples seront précises, reproductibles et durables.
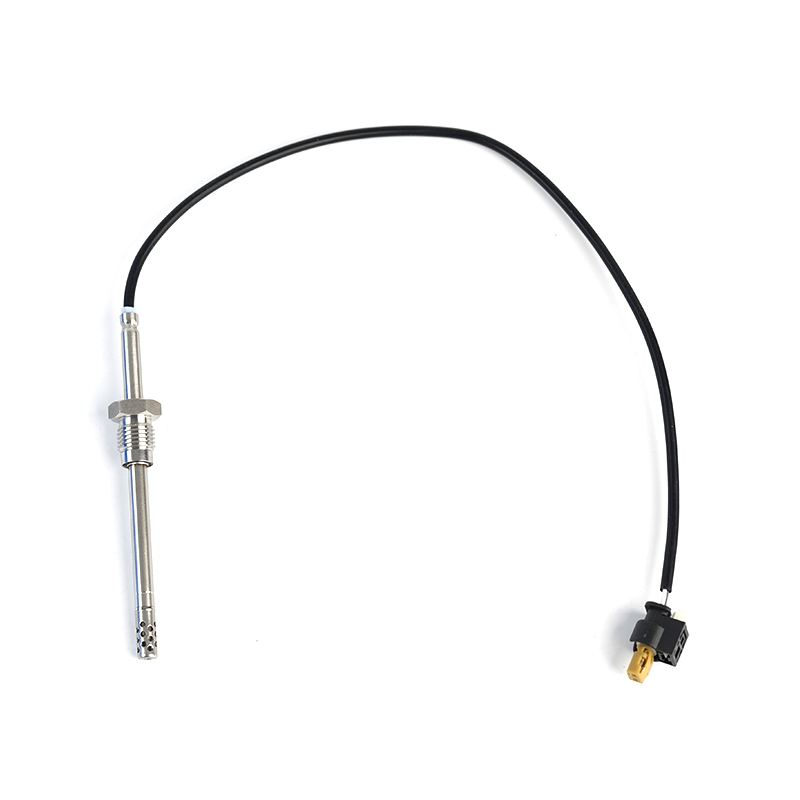
Mercedes-Benzc-Class (W203) (2000/05 - 2007/08) Mercedes-Benzc-Class Coupé (CL203) (2001/03 - ...
Voir les détails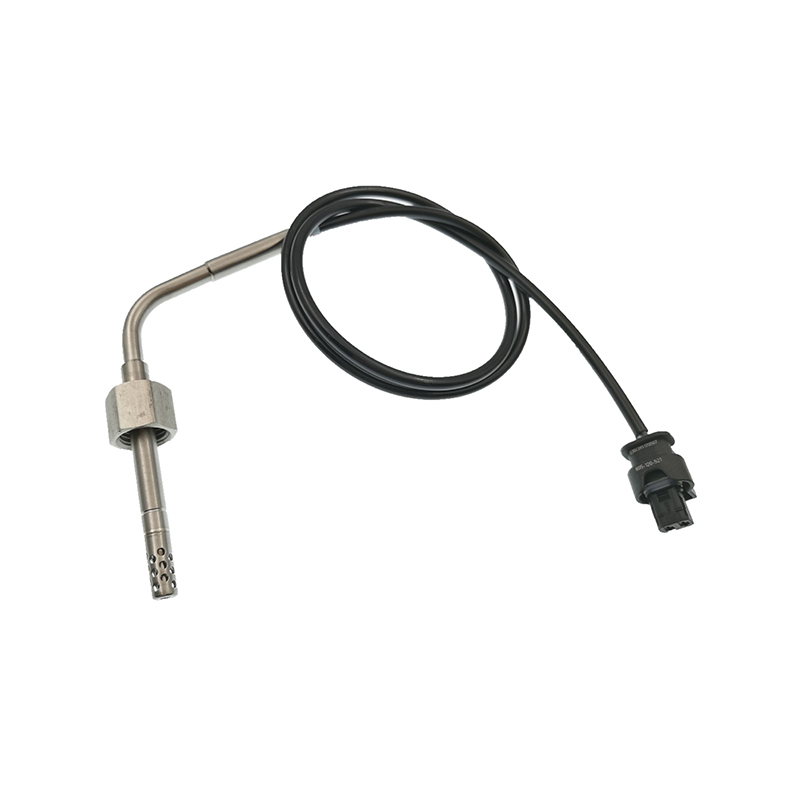
Mercedes-Benz E320 (2007 - 2008)
Voir les détails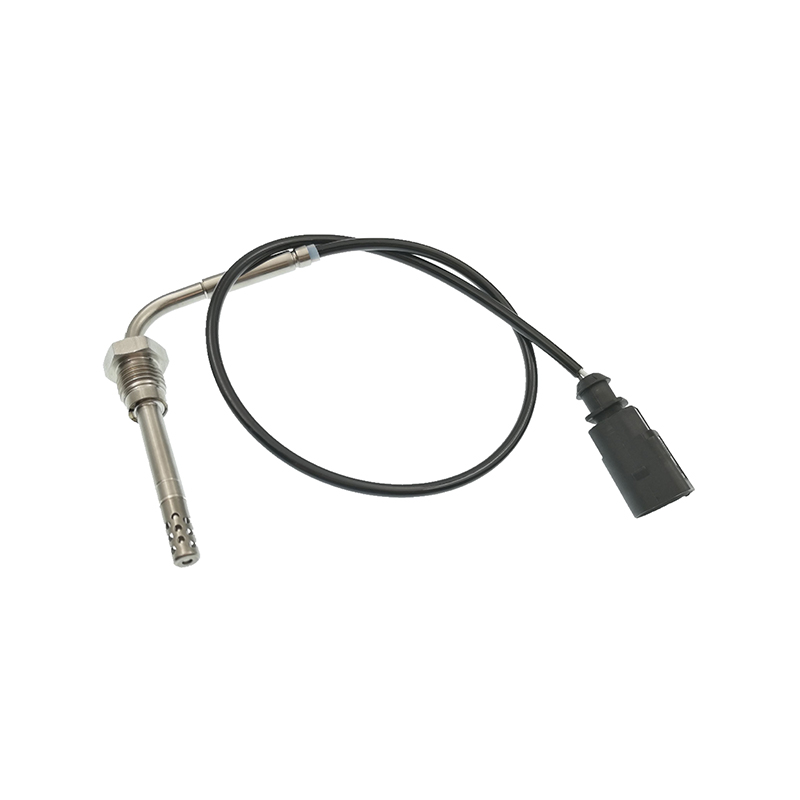
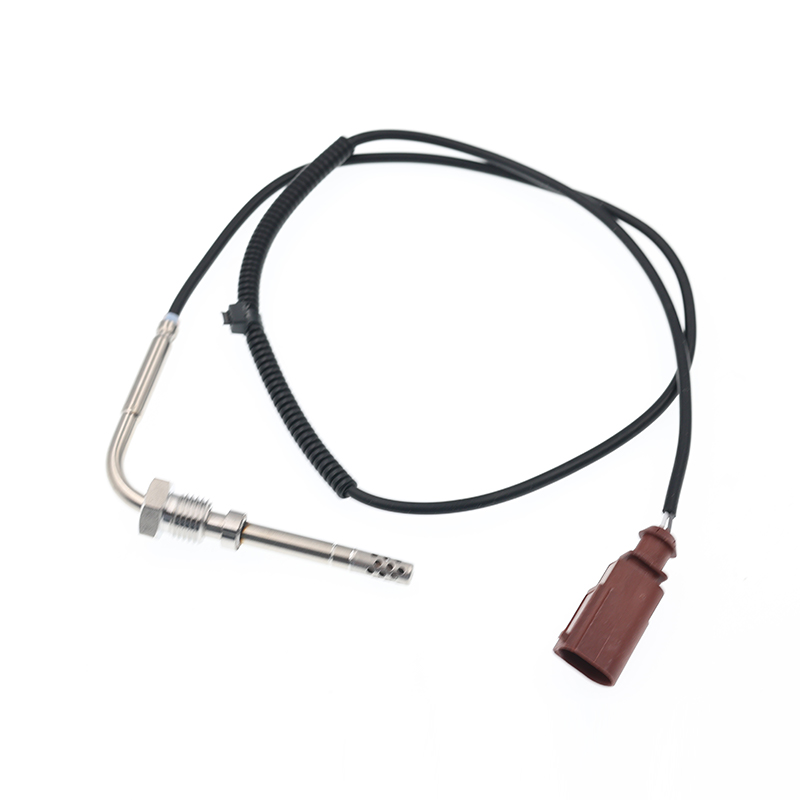
Audi Q7 (4L) (2006/03 - 2015/08) VW Touareg (7la, 7l6, 7l7) (2002/10 - 2010/05)
Voir les détails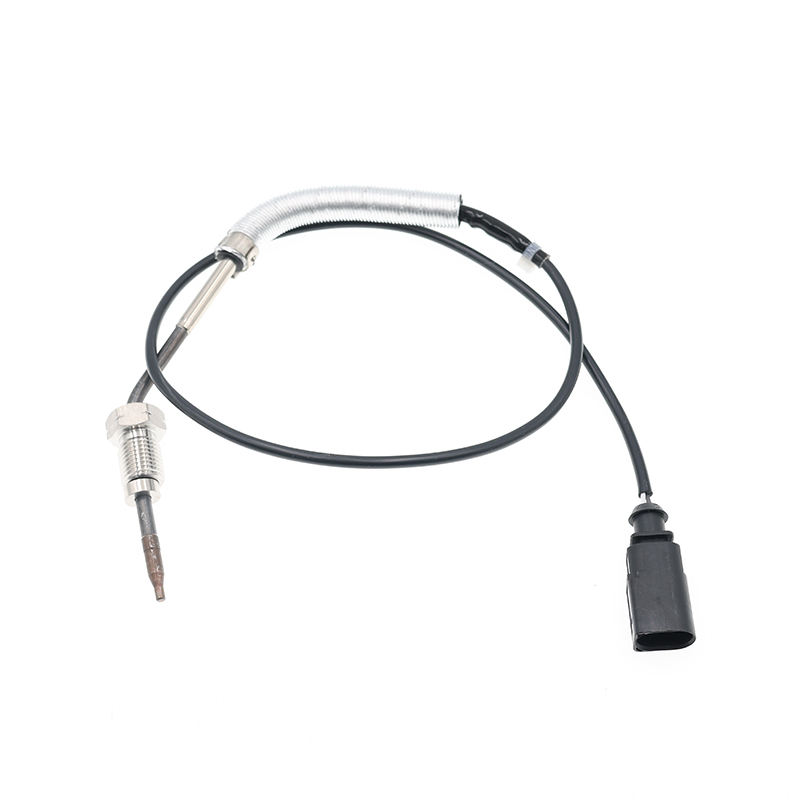
Audia3 (8p1) (2003/05 - 2012/08) Audia3 Sportback (8PA) (2004/09 - 2013/03) Audia4 (8EC, B7...
Voir les détails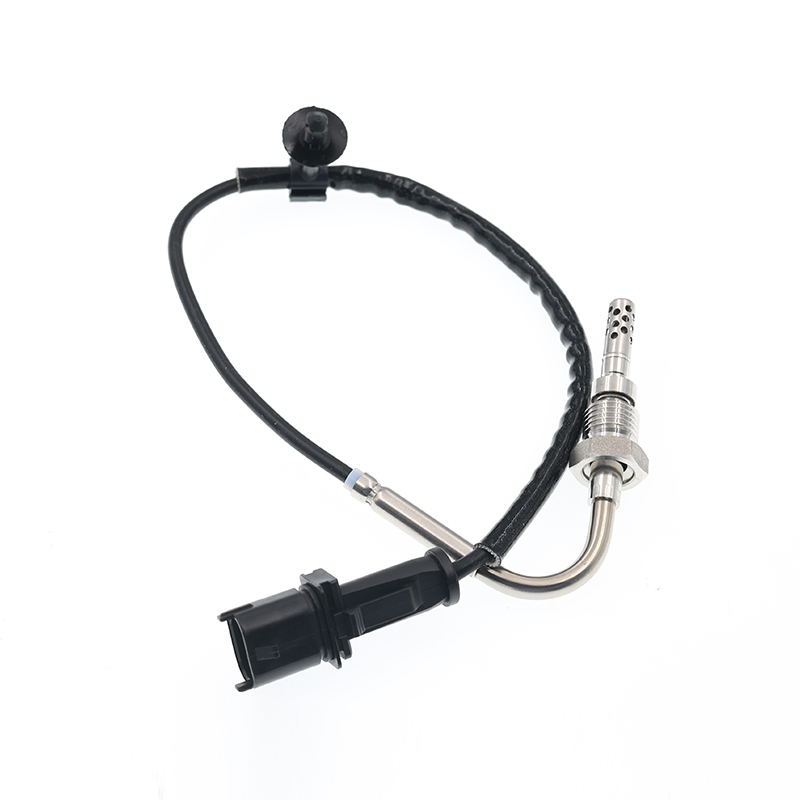
OPEL ASTRA J (2009/12 - /) OPEL ASTRA J Sports Tourer (2010/10 - /) OPEL ASTRA G...
Voir les détails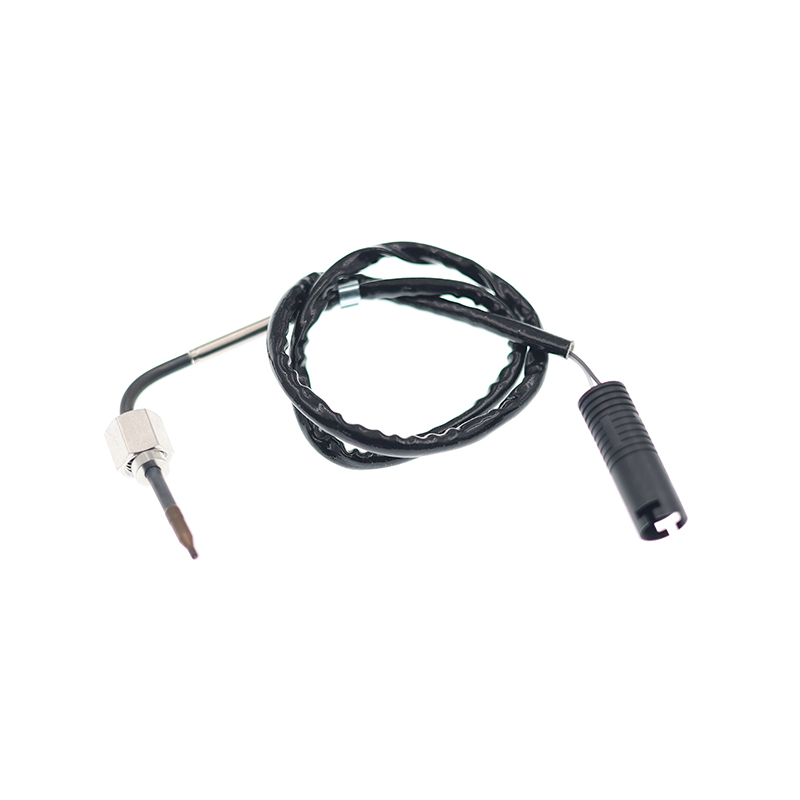
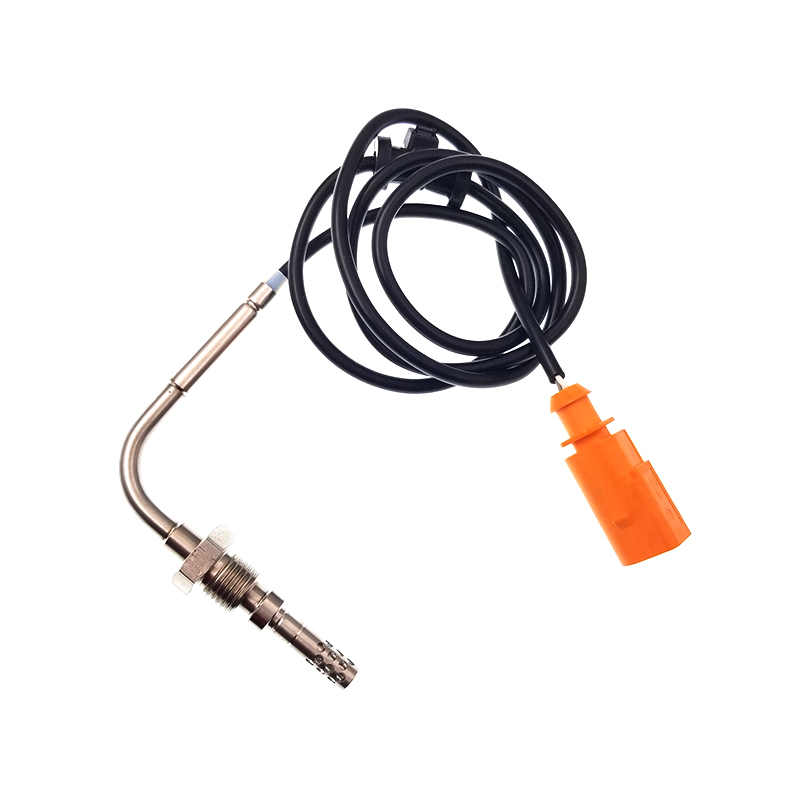
VWJetta III (1k2) (2005/08 - 2010/10) VWGolf VI (5k1) (2008/10 - 2013/11) Vwgolf VI Variant...
Voir les détails
ADRESSE: No.85 Jiuyuan Road, Economic Development Zone, Gaoyou city ,Yangzhou city ,225600 Jiangsu Province, China.
Copyright © Sook High Tech (Jiangsu) Co., Ltd. Tous droits réservés. Fabricants de capteurs automobiles OEM/ODM